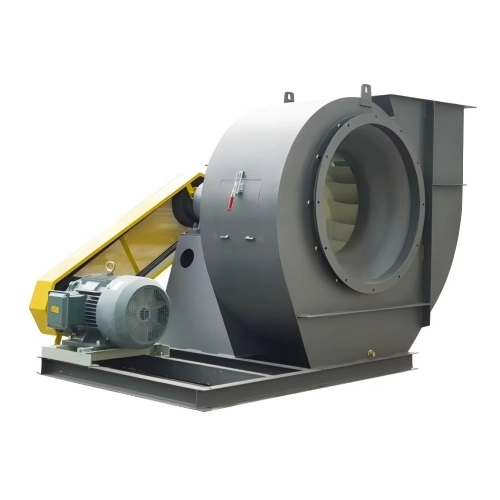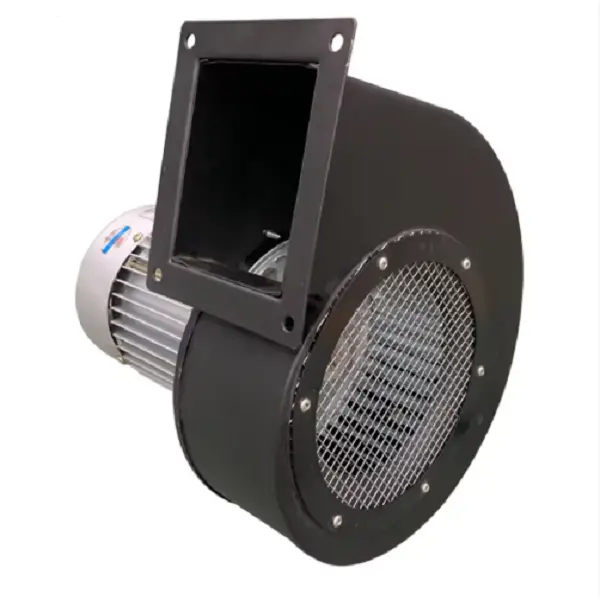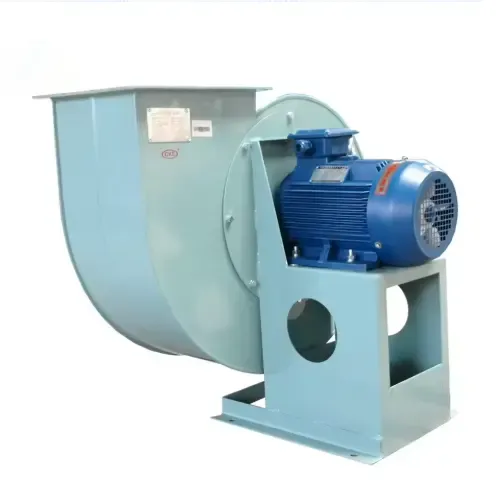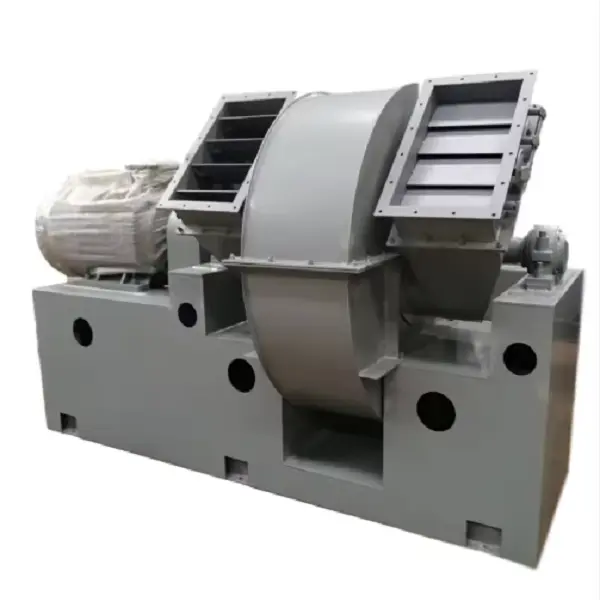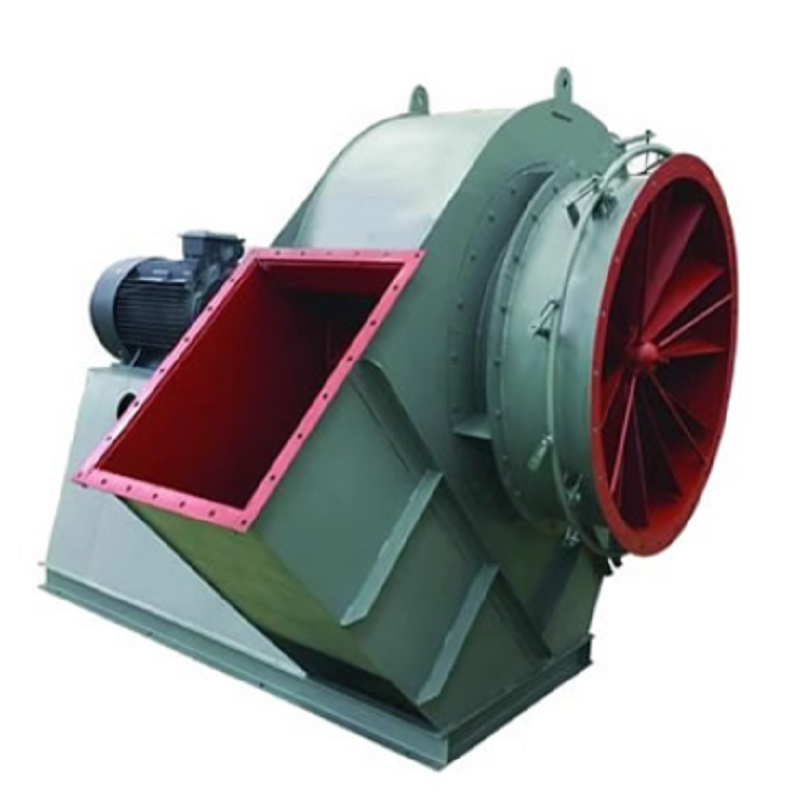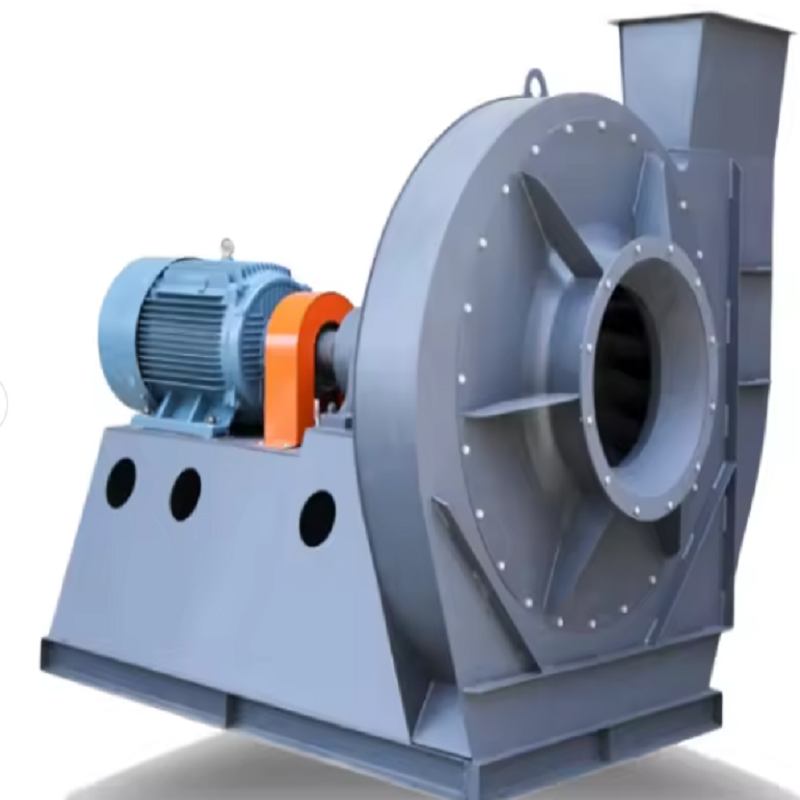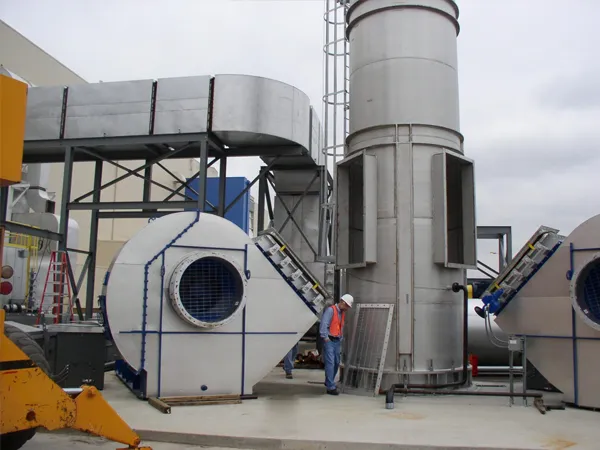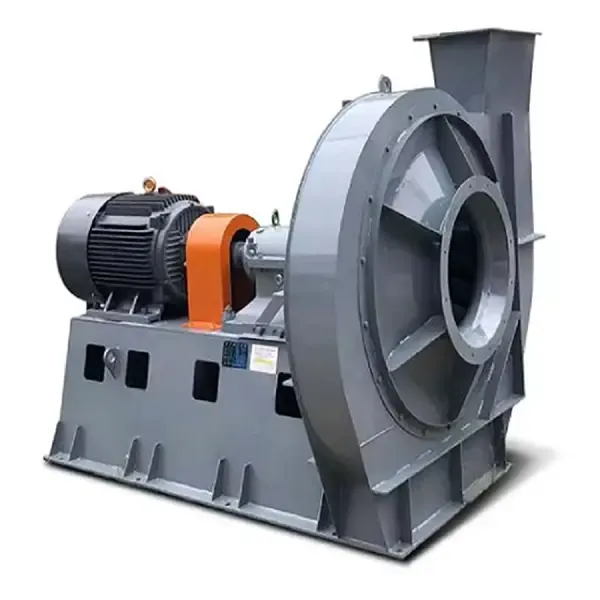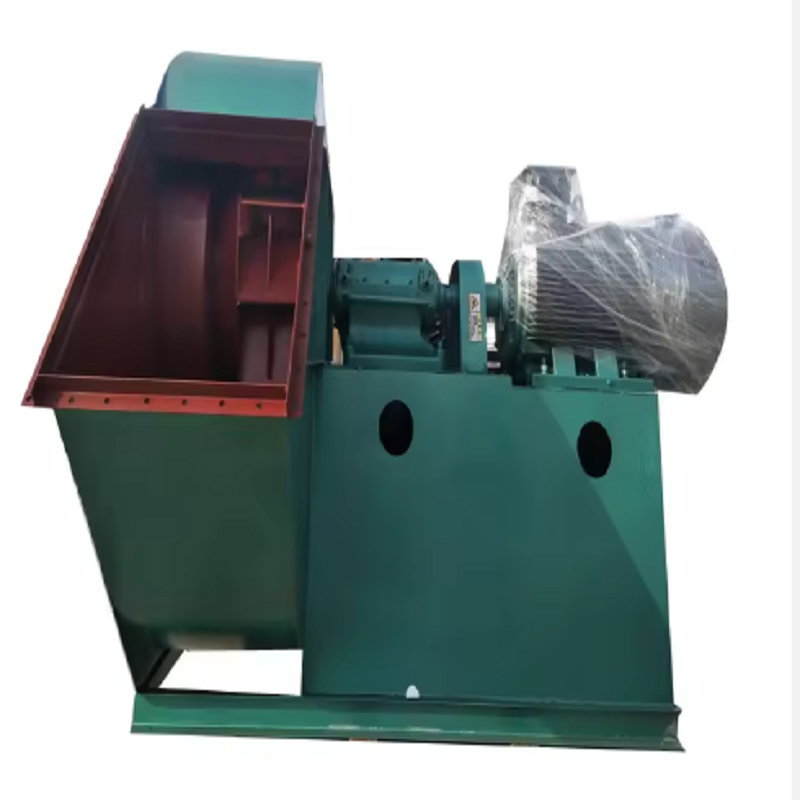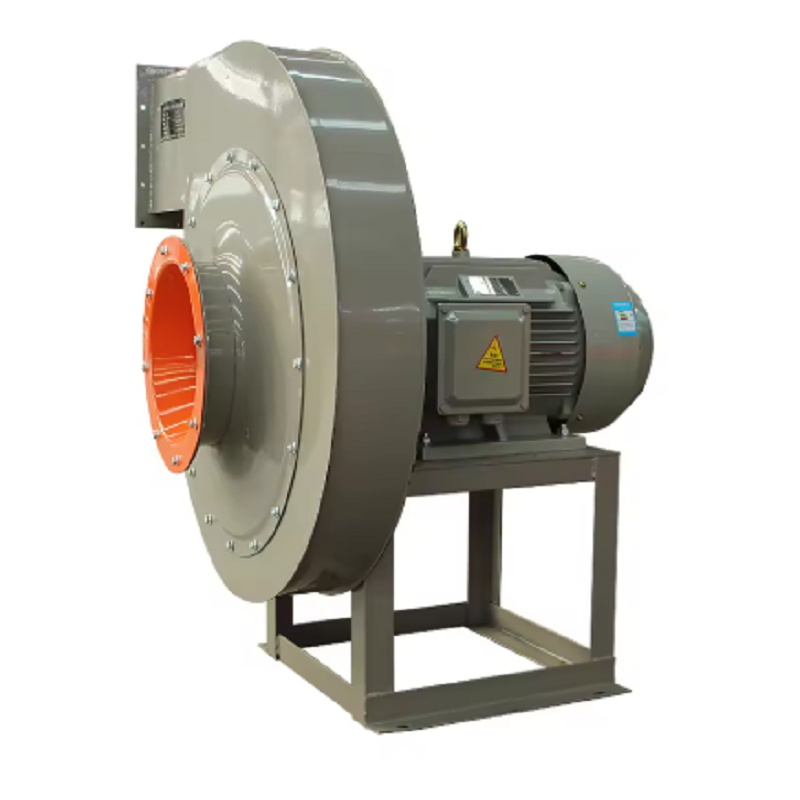
একটি শিল্প বয়লারে, প্ররোচিত ড্রাফ্ট ফ্যানকে প্রায়শই একটি সাধারণ নিষ্কাশন ডিভাইস হিসাবে বিবেচনা করা হয়। বাস্তবে, এটি চুল্লির চাপ, ফ্লু গ্যাস চলাচল, দহন স্থিতিশীলতা এবং সহায়ক শক্তি খরচ নিয়ন্ত্রণকারী সরঞ্জামগুলির অন্যতম প্রধান অংশ। বয়লার, ডাক্টওয়ার্ক, ডাস্ট কালেক্টর, স্ক্রাবার, চিমনি এবং অন্যান্য ডাউনস্ট্রিম সরঞ্জামগুলির প্রতিরোধকে অতিক্রম করার সময় একটি সঠিকভাবে নির্বাচিত ইন্ডাস্ট্রিয়াল বয়লার ইনডিউসড ড্রাফ্ট ফ্যানকে অবশ্যই প্রয়োজনীয় ফ্লু গ্যাস ভলিউম সরাতে হবে।
আমি প্রায়শই যে ভুলটি দেখি তা হল শুধুমাত্র বয়লারের ক্ষমতা বা মোটর শক্তির উপর ভিত্তি করে একটি ইন্ডাস্ট্রিয়াল বয়লার ইনডিউসড ড্রাফ্ট ফ্যান নির্বাচন করা। একটি 10 মেগাওয়াট বয়লার, উদাহরণস্বরূপ, স্বয়ংক্রিয়ভাবে একটি নির্দিষ্ট ফ্যানের আকার প্রয়োজন হয় না। প্রকৃত অপারেটিং পয়েন্ট ফ্লু গ্যাসের পরিমাণ, গ্যাসের তাপমাত্রা, সিস্টেম প্রতিরোধ, জ্বালানি, অতিরিক্ত বায়ু, ধুলোর ঘনত্ব এবং ফার্নেস আউটলেটে প্রয়োজনীয় চাপের উপর নির্ভর করে।
একটি ইন্ডাস্ট্রিয়াল বয়লার ইনডিউসড ড্রাফ্ট ফ্যান নির্বাচনের প্রথম ধাপ হল ফ্যানের ইনলেটে প্রকৃত গ্যাসের পরিমাণ নির্ধারণ করা।
এটি গুরুত্বপূর্ণ কারণ ফ্লু গ্যাসের তাপমাত্রা তার ঘনত্ব উল্লেখযোগ্যভাবে পরিবর্তন করে। স্ট্যান্ডার্ড পরিস্থিতিতে গণনা করা একটি ভলিউম সংশোধন ছাড়াই ফ্যান অপারেটিং ভলিউম হিসাবে ব্যবহার করা যাবে না।
উদাহরণ স্বরূপ, ধরুন একটি বয়লার স্ট্যান্ডার্ড অবস্থায় 30,000 Nm³/h ফ্লু গ্যাস উৎপন্ন করে এবং ফ্যানের ইনলেটে গ্যাসের তাপমাত্রা 180°C। আনুমানিক প্রকৃত আয়তন থেকে অনুমান করা যেতে পারে:
Q₂ = Q₁ × (T₂ / T₁)
যেখানে তাপমাত্রা কেলভিনে।
রেফারেন্স হিসাবে 20°C ব্যবহার করে:
30,000 × (453 / 293) ≈ 46,350 m³/ঘন্টা
এটি একটি উল্লেখযোগ্য পার্থক্য.
প্রকৃত অপারেটিং তাপমাত্রায় আনুমানিক 46,350 m³/h এর পরিবর্তে 30,000 m³/ঘন্টা ব্যবহার করে ফ্যান নির্বাচন করা হলে, ইনস্টল করা পাখা প্রত্যাশিত খসড়া প্রদান নাও করতে পারে।
একটি ইন্ডাস্ট্রিয়াল বয়লার ইনডিউসড ড্রাফ্ট ফ্যানের জন্য, উদ্ধৃতি ডেটাতে বায়ুপ্রবাহ Nm³/h, Sm³/h, বা প্রকৃত m³/h, সংশ্লিষ্ট গ্যাসের তাপমাত্রা এবং চাপের সাথে দেওয়া হয়েছে কিনা তা উল্লেখ করা উচিত।
ফ্যানের চাপ বায়ুপ্রবাহের মতোই গুরুত্বপূর্ণ৷ একটি শিল্প বয়লার প্ররোচিত ড্রাফ্ট ফ্যানকে সম্পূর্ণ ফ্লু গ্যাস রুটের প্রতিরোধকে অতিক্রম করতে হয়৷ এর মধ্যে বয়লার গ্যাস প্যাসেজ, ইকোনোমাইজার, এয়ার প্রিহিটার, সাইক্লোন, ব্যাগ ফিল্টার, ইএসপি, স্ক্রাবার, ড্যাম্পার, কনুই, সম্প্রসারণ বিভাগ, নালী এবং চিমনি অন্তর্ভুক্ত থাকতে পারে।
একটি ব্যবহারিক চাপ গণনা এভাবে সাজানো যেতে পারে:
ΔPtotal = ΔPboiler + ΔPduct + ΔPequipment + ΔPdamper + ΔPstack
গণনা নকশা গ্যাস অবস্থা সঞ্চালিত করা উচিত.
এর সাথে একটি সিস্টেম বিবেচনা করুন:
বয়লার এবং তাপ স্থানান্তর বিভাগ: 850 Pa
ডাক্টওয়ার্ক এবং কনুই: 450 Pa
ব্যাগ ফিল্টার: 1,200 Pa
ড্যাম্পার এবং ট্রানজিশন বিভাগ: 250 Pa
চিমনি এবং আউটলেট ক্ষতি: 350 Pa
মোট আনুমানিক প্রতিরোধ হল:
850 + 450 + 1,200 + 250 + 350 = 3,100 Pa
তারপরে প্রকৌশলীর উচিত প্রকল্পের প্রয়োজনীয়তার উপর ভিত্তি করে একটি উপযুক্ত নকশা মার্জিন স্থাপন করা উচিত নয় বরং নির্বিচারে একটি বড় শতাংশ যোগ করা।
এই কারণেই একই ধারণক্ষমতার দুটি বয়লারের সম্পূর্ণ ভিন্ন শিল্প বয়লার ইন্ডুসড ড্রাফ্ট ফ্যান মডেলের প্রয়োজন হতে পারে।
বয়লার এক্সস্ট ফ্যান এবং ক্লিন-এয়ার ভেন্টিলেশন ফ্যানের মধ্যে সবচেয়ে বড় পার্থক্য হল ধুলো।
একটি বায়োমাস বয়লার, কয়লা-চালিত বয়লার, বর্জ্য-চালিত বয়লার, এবং গ্যাস-চালিত বয়লারের ধূলিকণার বিভিন্ন বৈশিষ্ট্য থাকতে পারে। ফ্লাই অ্যাশ ধীরে ধীরে ইম্পেলারকে ক্ষয় করতে পারে, যখন আঠালো কণা ব্লেডগুলিতে জমা হতে পারে।
ইম্পেলার বিল্ডআপ আরেকটি সমস্যা তৈরি করে: ভারসাম্যহীনতা।
উদাহরণস্বরূপ, যদি একটি বড় ইম্পেলারে মাত্র কয়েকশ গ্রাম উপাদান অসমভাবে জমা হয়, তাহলে ভর বন্টন পরিবর্তিত হয়। ফলে কেন্দ্রমুখী বল ঘূর্ণন গতির সাথে দ্রুত বৃদ্ধি পায়।
এই কারণে, একটি ইন্ডাস্ট্রিয়াল বয়লার ইনডিউসড ড্রাফ্ট ফ্যান যা ধুলোবালি ফ্লু গ্যাস দিয়ে কাজ করে তা পর্যায়ক্রমে পরিদর্শন করা উচিত:
ইম্পেলার ছাই জমে
ফলক ক্ষয়
অগ্রণী-প্রান্ত পরিধান
খাদ অবস্থা
ভারবহন তাপমাত্রা
কম্পন
কেসিং আমানত
সম্প্রসারণ-জয়েন্ট ফুটো
অপারেশনের কয়েক মাস পরে যদি কম্পন ধীরে ধীরে বৃদ্ধি পায়, তবে মোটর প্রতিস্থাপন করা সাধারণত প্রথম কাজ নয়। ইম্পেলার এবং অপারেটিং শর্তগুলি প্রথমে পরীক্ষা করা উচিত।
একটি বড় ফ্যান স্বয়ংক্রিয়ভাবে একটি অধিক দক্ষ পাখাকে বোঝায় না৷ একটি শিল্প বয়লার প্ররোচিত ড্রাফ্ট ফ্যানের কার্যক্ষমতা কার্ভের প্রয়োজনীয় ডিউটি পয়েন্টের কাছাকাছি কাজ করা উচিত৷ যদি প্রকৃত সিস্টেমের জন্য 3,000 Pa-এ 40,000 m³/h প্রয়োজন হয় কিন্তু নির্বাচিত ফ্যানটি খুব ভিন্ন অপারেটিং পয়েন্টের চারপাশে ডিজাইন করা হয়, তবে সিস্টেমটি বায়ুপ্রবাহ নিয়ন্ত্রণ করতে ড্যাম্পারের উপর অনেক বেশি নির্ভর করতে পারে।
একটি ড্যাম্পার প্রতিরোধ যোগ করে প্রবাহ হ্রাস করে। ফ্যানটি এখনও চাপ তৈরি করে, তবে সেই চাপের কিছু অংশ কেবল ড্যাম্পার জুড়ে ছড়িয়ে পড়ে।
ক্রমাগত বয়লার অপারেশনের জন্য, এটি একটি পরিবর্তনশীল লোড নিয়ন্ত্রণ করার জন্য প্রায়ই একটি অদক্ষ উপায়।
পরিবর্তনশীল-গতি নিয়ন্ত্রণ একটি ভাল পদ্ধতি প্রদান করে যখন অপারেটিং পরিসীমা এটিকে ন্যায্যতা দেয়। অনুরাগী সম্বন্ধীয় আইনগুলি ইঙ্গিত করে যে, তুলনামূলক অবস্থার অধীনে:
প্রশ্ন ∝ N
ΔP ∝ N²
P ∝ N³
অতএব, ফ্যানের গতি হ্রাস করা একা বায়ুপ্রবাহ হ্রাস করার চেয়ে শক্তিতে অনেক বেশি হ্রাস করতে পারে।
উদাহরণস্বরূপ, মূল গতির 80% গতি কমানো প্রায় দেয়:
শক্তি অনুপাত = 0.8³ = 0.512
তাত্ত্বিক ফ্যানের শক্তি মূল মানের প্রায় 51% হয়ে যায়, ধরে নিই যে অপারেটিং শর্তগুলি প্রযোজ্য ফ্যান-আইন সীমার মধ্যে থাকবে।
প্রকৃত সঞ্চয় সিস্টেম বক্ররেখা, মোটর দক্ষতা, VFD ক্ষতি এবং অপারেটিং পয়েন্টের উপর নির্ভর করে, তাই এটিকে 49% কমানোর নিশ্চয়তা না দিয়ে একটি প্রকৌশল অনুমান হিসাবে বিবেচনা করা উচিত।
অনেক বয়লার 100% লোডে একটানা কাজ করে না।
কম উৎপাদনের সময়কালে, প্রয়োজনীয় ফ্লু গ্যাসের পরিমাণ হ্রাস পায়। যদি ইন্ডাস্ট্রিয়াল বয়লার ইনডিউসড ড্রাফ্ট ফ্যান পূর্ণ গতিতে চলতে থাকে যখন একটি ড্যাম্পার ড্রাফ্টকে নিয়ন্ত্রণ করে, বৈদ্যুতিক শক্তি অপ্রয়োজনীয়ভাবে বেশি হতে পারে।
একটি ভাল নিয়ন্ত্রণ কৌশল হল চুল্লি বা ফ্লু-গ্যাস স্ট্যাটিক চাপ পরিমাপ করা এবং প্রয়োজনীয় খসড়া অনুযায়ী ফ্যানের গতি সামঞ্জস্য করা।
একটি সাধারণ নিয়ন্ত্রণ ক্রম হল:
বয়লার লোড → ড্রাফ্ট প্রেসার সেন্সর → পিআইডি কন্ট্রোলার → ভিএফডি → আইডি ফ্যানের গতি
নিয়ন্ত্রণ লক্ষ্যটি কেবল "সর্বোচ্চ স্তন্যপান" হওয়া উচিত নয়। অত্যধিক নেতিবাচক চাপ চুল্লিতে অতিরিক্ত বায়ু প্রবর্তন করতে পারে বা জ্বলন অবস্থাকে প্রভাবিত করতে পারে।
উদ্দেশ্য নেতিবাচক চাপ নিয়ন্ত্রিত, সবচেয়ে বড় সম্ভাব্য নেতিবাচক চাপ নয়।
একটি VFD-ভিত্তিক আইডি ফ্যান নিয়ন্ত্রণ কৌশলটি বয়লার অ্যাপ্লিকেশনগুলিতে নথিভুক্ত করা হয়েছে যাতে ফ্যানের গতিকে প্রয়োজনীয় ফ্লু চাপের সাথে আরও ঘনিষ্ঠভাবে মেলানো যায় এবং অপ্রয়োজনীয় বায়ুপ্রবাহ এবং বৈদ্যুতিক ক্ষতি কমানো যায়।
নিম্নলিখিত অপারেটিং শর্ত সহ একটি বায়োমাস বয়লার বিবেচনা করুন:
বয়লার ক্ষমতা: প্রায় 12 t/h বাষ্প
ফ্লু গ্যাস প্রবাহ: 42,000 m³/ঘণ্টা
ফ্যানের ইনলেট তাপমাত্রা: 165 ডিগ্রি সেলসিয়াস
প্রয়োজনীয় মোট চাপ: আনুমানিক 2,800 Pa
বিদ্যমান মোটর: 75 কিলোওয়াট
বিদ্যমান ফ্যানের গতি: 1,480 আরপিএম
নিয়ন্ত্রণ পদ্ধতি: ইনলেট ড্যাম্পার
অপারেটিং লোড: সাধারণত 60-90%
প্ল্যান্টটি জানিয়েছে যে ফ্যান মোটর প্রায়শই তার রেট কারেন্টের কাছাকাছি চলে, এমনকি বয়লারের উত্পাদন সর্বাধিক ক্ষমতার নীচে থাকলেও।
প্রথম পরিদর্শন কোন সুস্পষ্ট ভারবহন ব্যর্থতা পাওয়া গেছে. ইম্পেলারও গঠনগতভাবে গ্রহণযোগ্য ছিল।
সমস্যাটি নিয়ন্ত্রণ পদ্ধতিতে সনাক্ত করা হয়েছিল।
প্রায় 65% বয়লার লোডে, ফ্যানটি এখনও পূর্ণ গতির কাছাকাছি চলছিল, যখন ইনলেট ড্যাম্পার উল্লেখযোগ্যভাবে বন্ধ ছিল। ফ্যানটি তাই সিস্টেমের প্রয়োজনের চেয়ে বেশি চাপ তৈরি করছিল এবং ড্যাম্পার সেই চাপের অংশকে অতিরিক্ত প্রতিরোধে রূপান্তরিত করছিল।
প্রস্তাবিত পরিবর্তনটি ছিল একটি VFD ইনস্টল করা এবং ফার্নেস ড্রাফ্ট চাপ অনুযায়ী আইডি ফ্যান নিয়ন্ত্রণ করা।
কমিশন করার পরে, অপারেটিং পদ্ধতি পরিবর্তন করা হয়েছিল যাতে ফ্যানের গতি সর্বাধিক গতির কাছাকাছি না থেকে বয়লার লোড এবং খসড়া চাপ অনুসরণ করে।
এই কেস থেকে গুরুত্বপূর্ণ শিক্ষা হল যে ফ্যানটিকে একটি বড় বা আরও শক্তিশালী মডেল দিয়ে প্রতিস্থাপন করলে সমস্যার সমাধান হত না। বিদ্যমান ইন্ডাস্ট্রিয়াল বয়লার ইনডিউসড ড্রাফ্ট ফ্যানের পর্যাপ্ত ক্ষমতা ছিল; সমস্যা ছিল নিয়ন্ত্রণ কৌশল।
তাপমাত্রা হল আরেকটি পরামিতি যা একটি শিল্প বয়লার প্ররোচিত ড্রাফ্ট ফ্যান নির্বাচন করার আগে নিশ্চিত হওয়া উচিত।
যখন ফ্লু গ্যাসের তাপমাত্রা বৃদ্ধি পায়, তখন গ্যাসের ঘনত্ব কমে যায়। একই ভর প্রবাহে, প্রকৃত আয়তনের প্রবাহ বড় হয়।
উচ্চ তাপমাত্রা এছাড়াও প্রভাবিত করে:
খাদ তাপ সম্প্রসারণ
ভারবহন ব্যবস্থা
তৈলাক্তকরণ
কেসিং সম্প্রসারণ
উপাদান নির্বাচন
কাপলিং ব্যবস্থা
মোটর অবস্থান
শীতল করার প্রয়োজনীয়তা
সিল করার ব্যবস্থা
উচ্চ-তাপমাত্রার অ্যাপ্লিকেশনের জন্য, ফ্যানের কাঠামোটি প্রকৃত খাঁড়ি তাপমাত্রার চারপাশে ডিজাইন করা উচিত, কেবলমাত্র একটি সাধারণ ফ্যান নির্বাচন না করে এবং অনুমান করা উচিত যে এটি গরম গ্যাস পরিচালনা করতে পারে।
স্টার্টআপ এবং স্বাভাবিক ক্রিয়াকলাপের মধ্যে তাপমাত্রা উল্লেখযোগ্যভাবে পরিবর্তিত হলে, শ্যাফ্ট, বিয়ারিং এবং কাপলিং অ্যালাইনমেন্টের সময় তাপ সম্প্রসারণও বিবেচনা করা উচিত।
যখন একটি শিল্প বয়লার প্ররোচিত ড্রাফ্ট ফ্যান প্রয়োজনীয় চুল্লির নেতিবাচক চাপ বজায় রাখতে পারে না, তখন অবিলম্বে অনুমান করবেন না যে ফ্যানের আকার কম।
একটি ব্যবহারিক সমস্যা সমাধানের ক্রম হল:
মোটর ফ্রিকোয়েন্সি, ঘূর্ণন গতি এবং VFD আউটপুট নিশ্চিত করুন।
যদি ড্যাম্পার প্রায় সম্পূর্ণ খোলা থাকে এবং ড্রাফ্ট অপর্যাপ্ত থাকে, তাহলে ফ্যানের আকার কম হতে পারে বা সিস্টেমের প্রতিরোধ ক্ষমতা বেড়ে যেতে পারে।
যদি ড্যাম্পারটি খুব বেশি থ্রোটল হয়, তবে সমস্যাটি পরিবর্তে অতিরিক্ত ফ্যানের ক্ষমতা বা একটি অনুপযুক্ত নিয়ন্ত্রণ কৌশল হতে পারে।
জুড়ে চাপ ড্রপ পরীক্ষা করুন:
বয়লার
অর্থনীতিবিদ
এয়ার প্রিহিটার
ঘূর্ণিঝড়
ব্যাগ ফিল্টার
স্ক্রাবার
প্রধান নালী
ড্যাম্পার
একটি নোংরা ব্যাগ ফিল্টার যথেষ্ট পরিমাণে সিস্টেম প্রতিরোধের বৃদ্ধি করতে পারে।
ছাই জমে যাওয়া, ক্ষয়, ফাটল, বিকৃতি এবং ফলকের ক্ষতির জন্য দেখুন।
ক্রমবর্ধমান কম্পন ইম্পেলারে ভারসাম্যহীনতা, মিসলাইনমেন্ট, ভারবহন ক্ষয়, শিথিলতা বা বিল্ডআপ নির্দেশ করতে পারে।
রেকর্ড:
বায়ুপ্রবাহ
স্ট্যাটিক চাপ
ফ্যানের গতি
মোটর কারেন্ট
মোটর শক্তি
গ্যাসের তাপমাত্রা
চুল্লি চাপ
কম্পন
এই তথ্যটি কেবল "পাখার স্তন্যপান দুর্বল" বলার চেয়ে অনেক বেশি কার্যকর।
ওভারসাইজিংকে কখনও কখনও একটি নিরাপদ বিকল্প হিসাবে বিবেচনা করা হয় কারণ প্রকৌশলীরা অনুমান করেন যে "আরো ক্ষমতা আরও ভাল।"
এটা সবসময় ভালো হয় না।
যদি একটি ইন্ডাস্ট্রিয়াল বয়লার ইনডিউসড ড্রাফ্ট ফ্যান যথেষ্ট পরিমাণে বড় হয়, তাহলে সিস্টেমের জন্য আক্রমনাত্মক ড্যাম্পার থ্রটলিং প্রয়োজন হতে পারে। এটি চাপের ক্ষতি বাড়ায় এবং বৈদ্যুতিক খরচ বাড়াতে পারে।
অত্যধিক খসড়াও উদ্দিষ্ট দহন অবস্থাকে বিরক্ত করতে পারে।
একটি ভাল পদ্ধতি হল ফ্যান নির্বাচন করার আগে স্বাভাবিক অপারেটিং পয়েন্ট, সর্বাধিক অপারেটিং পয়েন্ট, ন্যূনতম প্রত্যাশিত লোড এবং ভবিষ্যতের অপারেটিং প্রয়োজনীয়তাগুলি স্থাপন করা।
উদাহরণস্বরূপ, যদি বয়লার সাধারণত 60% এবং 90% লোডের মধ্যে কাজ করে, শুধুমাত্র একটি চরম তাত্ত্বিক সর্বাধিকের উপর ভিত্তি করে একটি ফ্যান নির্বাচন করার ফলে এমন একটি মেশিন হতে পারে যা তার অপারেটিং জীবনের বেশিরভাগ সময় তার সেরা-দক্ষতা অঞ্চল থেকে দূরে ব্যয় করে।
একটি শিল্প বয়লার প্ররোচিত ড্রাফ্ট ফ্যানের কার্যকারিতা বয়লার নিষ্কাশন সিস্টেম থেকে আলাদাভাবে মূল্যায়ন করা যায় না।
একটি প্রযুক্তিগতভাবে সঠিক ফ্যান নির্বাচন বিবেচনা করা উচিত:
বয়লার → হিট-ট্রান্সফার সরঞ্জাম → ডাস্ট কালেক্টর → ডাক্টওয়ার্ক → আইডি ফ্যান → চিমনি
যদি একটি নতুন ব্যাগ ফিল্টার পরে ইনস্টল করা হয়, তাহলে এর চাপ কমে যাওয়া বর্তমান ফ্যানের অপারেটিং পয়েন্ট পরিবর্তন করতে পারে। একইভাবে, স্ক্রাবার যোগ করা, জ্বালানি পরিবর্তন করা, বয়লারের ক্ষমতা বাড়ানো বা চিমনি পরিবর্তন করা সবই প্রয়োজনীয় ফ্যানের শুল্ক পরিবর্তন করতে পারে।
এই কারণেই ফ্যান নির্বাচন সম্পূর্ণ সিস্টেম প্রতিরোধের উপর ভিত্তি করে হওয়া উচিত শুধুমাত্র পুরানো ফ্যানের মডেলের সাথে মিল না করে।
একটি দক্ষ ইন্ডাস্ট্রিয়াল বয়লার ইনডিউসড ড্রাফ্ট ফ্যান শুধুমাত্র একটি উচ্চ-শক্তি কেন্দ্রাতিগ পাখা নয়। এর প্রকৃত কর্মক্ষমতা নির্ভর করে বায়ুপ্রবাহ, চাপ, তাপমাত্রা, ধুলো লোডিং, ইম্পেলার ডিজাইন, নিয়ন্ত্রণ পদ্ধতি এবং সিস্টেম প্রতিরোধ সঠিকভাবে মিলেছে কিনা তার উপর।
নতুন ইনস্টলেশনের জন্য, ফ্যান নির্বাচন করার আগে প্রকৃত ফ্লু গ্যাসের পরিমাণ এবং মোট চাপ হ্রাস গণনা করুন। প্রতিস্থাপন প্রকল্পগুলির জন্য, বিদ্যমান ফ্যানটি ছোট করা হয়েছে তা সিদ্ধান্ত নেওয়ার আগে অপারেটিং ডেটা সংগ্রহ করুন৷ পরিবর্তনশীল-লোড বয়লারের জন্য, সম্পূর্ণরূপে ড্যাম্পারের উপর নির্ভর না করে VFD নিয়ন্ত্রণের মূল্যায়ন করুন।
ব্যবহারিক ক্রিয়াকলাপে, সবচেয়ে বড় লাভগুলি প্রায়শই তুলনামূলকভাবে সাধারণ ক্রিয়াগুলি থেকে আসে: ইম্পেলার পরিষ্কার করা, সিস্টেমের অত্যধিক প্রতিরোধের সংশোধন করা, নালীর ফুটো মেরামত করা, সঠিক চুল্লির খসড়া বজায় রাখা এবং প্রকৃত বয়লার লোডের সাথে ফ্যানের গতি মেলানো।
লক্ষ্য হল শিল্প বয়লার প্ররোচিত ড্রাফ্ট ফ্যানকে আরও কঠিন করে তোলা নয়। লক্ষ্য হল এটিকে বয়লারের যা প্রয়োজন তা প্রদান করা - সর্বনিম্ন যুক্তিসঙ্গত শক্তি খরচ এবং সম্পূর্ণ লোড পরিসরে স্থিতিশীল অপারেশন সহ।